大型特種機床多頭齒輪滾刀的三次元三坐標測量方案
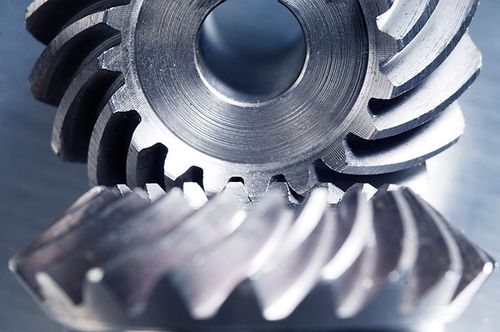
引言\n\n多頭齒輪滾刀作為大型特種機床加工齒輪的核心刀具,其制造精度直接影響齒輪的嚙合性能、傳動效率和使用壽命。由于多頭滾刀具有螺旋角大、容屑槽深、齒形復雜等特點,傳統測量手段難以全面評價其幾何精度。三次元三坐標測量機(CMM)以其高精度、高柔性及強大的數據處理能力,成為多頭齒輪滾刀測量的理想選擇。本文針對大型特種機床用多頭齒輪滾刀,提出一套基于三次元三坐標測量機的有效測量方案。\n\n## 一、多頭齒輪滾刀的結構特點與測量難點\n\n多頭齒輪滾刀通常由若干個同向螺旋切削刃組成,齒距由法向模數、頭數和螺旋升角決定。其測量難點包括:\n\n1. 螺旋面復雜:滾刀切削刃為空間螺旋面,測量需重構螺旋線。\n2. 多頭 phan度:齒距按頭數等分,誤差會引起齒形偏差。\n3. 容屑槽交錯:多頭滾刀的容屑槽呈-helical排列,探針路徑易干涉。\n4. 大尺寸重型工件:大型特種機床滾刀可達500mm以上直徑,要求測量機具備大行程和穩定裝夾。\n\n## 二、三次元三坐標測量機選型與配置\n\n針對上述難點,建議選用龍門式或橋式三坐標測量機,并搭載以下附件:\n\n- 掃描測頭:如Renishaw SP25M或軸頸式模擬掃描測頭,實現螺旋面連續掃描。\n- 高精度轉臺:實現滾刀與測頭的聯動,完成螺旋線測量。\n- 專用夾具:采用兩端頂尖孔定位,保證同軸度;必要時制作與滾刀內孔匹配的芯軸。\n- 溫度補償系統:大型工件溫漂顯著,需集成溫度傳感器進行實時補償。\n\n測量機空間精度應不低于(2.5+L/300) μm,掃描速度建議10~30 mm/s。\n\n## 三、測量方案實施步驟\n\n### 3.1 工件找正與坐標建立\n\n將滾刀置于兩頂尖之間,利用測頭測量兩端基準軸頸,建立基準軸線(Z軸)。以滾刀一端面為基準建立X-Y平面,原點位于軸線上。對于帶內孔的滾刀,可采用芯軸定位并校驗徑向跳動。\n\n### 3.2 螺旋線測量
調節轉臺與直線軸構成極坐標或螺旋坐標,沿切削刃螺旋線等弧長采集點。測量時注意球頭半徑補償,推薦采用掃掠路徑并評價螺旋線偏差。對于多頭滾刀,需對每個頭分別標定。
\n### 3.3 軸向齒形測量\n在滾刀軸向截面內,測量各齒的左右齒廓。由于多頭滾刀齒形與標準單頭滾刀不同,應分別提取每個容屑槽的齒廓,合成完整的原始齒形。重點關注:
\n- 齒形角偏差
- 齒廓總偏差
- 齒頂修緣量的合理性
\n### 3.4 齒距與分度測量\n利用轉臺沿圓周等分定位,測量相鄰同名切削刃的軸向齒距或法向齒距。對于頭數多頭滾刀,應分別測量:
\n- 每頭軸向齒距偏差
- 分度誤差
- 相鄰齒距max/相鄰齒距min
### 3.? 刀具跳動與直徑測量\n在軸向上每隔一定距離(縱向剖面)測量外圓直徑,評價刀刃所在圓柱面對軸孔中心的徑向跳動總和相對每頭的.## Tool for measuring
\n大型特,但機配備齒輪滾刀測量評方案 | Use | mm
}\n | -> Haha for`
{
如若轉載,請注明出處:http://m.4num8.cn/product/61.html
更新時間:2026-11-09 19:21:27